

Qual é o acabamento superficial para peças fundidas sob pressão?
Nov 05, 2026
Deixe um recado
Se você já segurou uma peça de motor de carro de metal lisa e precisa, uma carcaça elegante de ferramenta elétrica ou um componente durável para maquinário pesado, é provável que seja uma peça fundida. A fundição sob pressão tem sido um processo de fabricação obrigatório para a produção de peças metálicas complexas e de alto volume com tolerâncias restritas, mas mesmo os componentes fundidos sob pressão mais bem elaborados raramente saem do chão de fábrica sem uma etapa de acabamento superficial. Como fornecedor de fundição sob pressão com anos de experiência apoiando indústrias, desde automotiva até de bens de consumo, vi em primeira mão como o acabamento de superfície transforma peças fundidas sob pressão funcionais em produtos confiáveis e de alto desempenho que atendem a padrões exigentes. Hoje, quero explicar o que é acabamento superficial para peças fundidas sob pressão, por que isso é importante, os métodos mais comuns que usamos e como escolher a abordagem certa para o seu projeto.
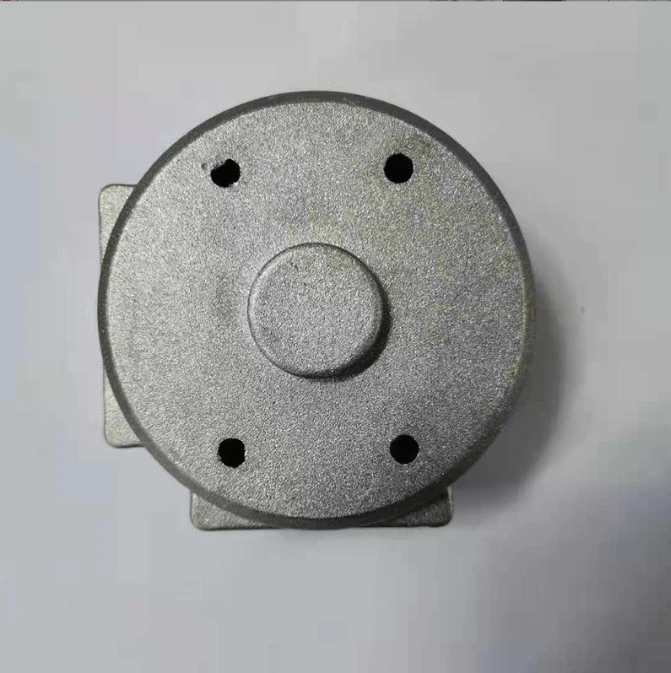
Primeiro, vamos nos basear no que a fundição sob pressão oferece, porque o acabamento superficial está inerentemente ligado às propriedades das próprias peças. A fundição sob pressão envolve forçar metal fundido - normalmente ligas de alumínio, zinco ou magnésio - em matrizes de aço personalizadas em alta pressão e velocidade. O resultado são peças dimensionalmente precisas, em muitos casos livres de porosidade e prontas para montagem ou uso. Mas mesmo as melhores peças fundidas sob pressão têm características de superfície inerentes: as superfícies como fundidas geralmente apresentam pequenas imperfeições, como rebarbas (excesso de metal fino ao longo das linhas da matriz), linhas de separação, porosidade de gás na superfície, uma textura “como fundida” ligeiramente áspera ou micro-perfurações de ar aprisionado durante o processo de fundição. Para muitas aplicações, essas falhas não são apenas cosméticas – elas podem levar à corrosão, redução da durabilidade, mau encaixe com peças adjacentes ou até mesmo falha em condições operacionais adversas. É aí que entra o acabamento superficial: ele modifica a superfície da peça fundida para atender a requisitos específicos de aparência, funcionalidade, desempenho e longevidade.
Vamos começar com os objetivos principais do acabamento superficial de peças fundidas sob pressão, porque essa não é uma etapa única para todos. Os objetivos principais se enquadram em quatro categorias: resistência à corrosão, estética aprimorada, funcionalidade aprimorada e consistência dimensional. A corrosão é um grande problema, especialmente para peças usadas em aplicações automotivas, marítimas ou externas. O alumínio, por exemplo, forma naturalmente uma fina camada de óxido, mas muitas vezes é muito fina para resistir à exposição à umidade, sal rodoviário ou produtos químicos. Um bom acabamento superficial cria uma barreira que impede que elementos corrosivos atinjam o metal base. A estética também é importante: peças para produtos eletrônicos de consumo, ferramentas elétricas ou acabamentos decorativos automotivos precisam de um acabamento suave, uniforme e atraente que os clientes notem. A funcionalidade é outro fator importante: uma superfície áspera pode causar atrito entre peças móveis, arranhar superfícies correspondentes ou dificultar a aplicação de tinta ou adesivo. E, finalmente, a consistência dimensional – mesmo pequenas irregularidades superficiais podem prejudicar as tolerâncias rígidas exigidas para peças como componentes de motores ou máquinas de precisão. É por isso que quando trabalhamos com clientes em projetos, sempre começamos mapeando seus requisitos finais para o método correto de acabamento superficial, começando pelo tipo de liga fundida que eles estão usando. Por exemplo, a nossa equipa apoia regularmente clientes que procuram peças especializadas, comoPeças de liga fundida, e adaptamos o acabamento às propriedades exclusivas de cada liga.
Agora, vamos mergulhar nos métodos de acabamento superficial mais comuns para peças fundidas sob pressão e quando recomendamos cada um deles com base em nossa experiência como fornecedor de fundição sob pressão. Primeiro, há a rebarbação e a rebarbação, que geralmente é a primeira etapa para quase todas as peças fundidas logo após serem removidas da matriz. A rebarbação remove arestas vivas deixadas pelas portas (os canais que alimentam o metal fundido na matriz) e corredores (o excesso de metal que conecta as peças em uma matriz com múltiplas cavidades), enquanto a rebarbação elimina rebarbas finas e flexíveis que se formam ao longo da linha de partição onde duas metades da matriz se encontram. Para peças pequenas e de alto volume, geralmente usamos rebarbação por rotação: carregar as peças em um cilindro giratório com meio abrasivo que esfrega contra as superfícies para suavizar as bordas e remover rebarbas, o que é econômico e funciona bem para peças não complexas. Para peças maiores e de precisão, a rebarbação vibratória ou a retificação manual pode ser melhor para evitar a alteração de tolerâncias apertadas. Por exemplo, ao produzirAcessórios para motores de liga de alumínio, mesmo pequenas rebarbas podem interferir na montagem do motor, portanto, a rebarbação de precisão não é negociável.
Em seguida, o polimento e o polimento são utilizados para peças que necessitam de acabamento liso, reflexivo ou acetinado. O polimento usa compostos abrasivos e rodas giratórias para remover pequenas rugosidades, arranhões e imperfeições da superfície, criando uma superfície lisa. O polimento então usa compostos mais finos para adicionar um brilho brilhante ou acetinado. Este é um acabamento popular para peças decorativas, como caixas de eletrodomésticos ou acabamentos automotivos, onde a aparência é uma prioridade. Frequentemente observamos que o polimento funciona melhor em peças fundidas sob pressão de zinco ou alumínio que têm uma superfície densa e lisa como fundidas – as peças porosas apresentarão corrosão através do acabamento polido, por isso abordamos a porosidade da superfície antes do polimento, se necessário.
Para resistência à corrosão e acabamento durável e uniforme, o revestimento é um dos métodos mais amplamente utilizados para peças fundidas sob pressão. O galvanização deposita uma fina camada de outro metal na superfície fundida, com opções comuns incluindo zincagem, cromagem, niquelagem e revestimento em pó. Espere, o revestimento em pó é na verdade um método separado que está intimamente relacionado, mas geralmente agrupado com o revestimento - vamos cobrir o revestimento primeiro. A zincagem é um carro-chefe para muitas peças automotivas e industriais, proporcionando excelente resistência à corrosão a um custo relativamente baixo. Usamos zinco trivalente em muitas de nossas peças, pois é mais ecológico do que o zinco hexavalente tradicional. A cromagem é usada quando é necessária uma superfície mais dura e resistente ao desgaste, como para guidões ou componentes mecânicos. O revestimento de níquel é frequentemente usado como camada intermediária antes do revestimento de cromo para melhorar a adesão e durabilidade. Uma dica importante aqui: as peças de alumínio fundido precisam de um pré-tratamento especial antes do revestimento, porque a camada de óxido de alumínio pode impedir que o revestimento adira adequadamente. Nossa equipe sempre usa um processo de pré-tratamento de zincato para peças fundidas sob pressão de alumínio para garantir que o revestimento adira corretamente, o que poupou os clientes de retrabalhos dispendiosos no futuro.
O revestimento em pó é outro método de acabamento super comum, especialmente para peças fundidas sob pressão que precisam de um acabamento espesso e durável. Ao contrário da tinta líquida, o revestimento em pó é um pó seco aplicado eletrostaticamente à peça fundida e depois curado em um forno para derreter e formar uma película dura e uniforme. O revestimento em pó está disponível em centenas de cores, é mais resistente a arranhões do que a tinta líquida e tem menos compostos orgânicos voláteis (VOCs), tornando-o uma escolha popular para peças como móveis de jardim, rodas automotivas e gabinetes industriais. Freqüentemente recomendamos o revestimento em pó para peças que serão expostas a elementos externos, pois oferece excelente resistência à corrosão e resiste à luz ultravioleta muito melhor do que muitas tintas líquidas.
Para peças que necessitam de maior resistência à corrosão ou de um acabamento decorativo que resista a altas temperaturas, a anodização é uma ótima opção, principalmente para peças fundidas em alumínio. A anodização é um processo eletrolítico que desenvolve uma camada controlada de óxido na superfície do alumínio, em vez de depositar um metal estranho. A camada de óxido resultante faz parte da própria peça, por isso é extremamente durável, tem excelente aderência e pode ser tingida em uma ampla gama de cores (preto, vermelho, azul, etc.). A anodização também melhora a resistência ao desgaste – usamos-a frequentemente em peças comoBandeja de drenagem de óleo do motor, onde o recipiente de drenagem precisa resistir à corrosão dos fluidos do motor e o acabamento precisa resistir às altas temperaturas do capô. Uma observação para os clientes: a anodização funciona melhor em peças fundidas de alumínio com baixa porosidade, pois as peças porosas podem absorver a tinta de maneira desigual, causando cores irregulares. É por isso que trabalhamos em estreita colaboração com empresas de fundição sob pressão para otimizar nosso processo de controle de porosidade quando a anodização é o acabamento planejado.
Outro método, embora menos comum para peças finais, é o jateamento. O jateamento usa partículas de alta velocidade (granalha de aço, esferas de vidro ou areia) para jatear a superfície fundida, o que remove contaminantes da superfície, suaviza a rugosidade e cria um acabamento fosco ou texturizado uniforme. Usamos jateamento principalmente como uma etapa de pré-tratamento antes do revestimento ou revestimento em pó, para melhorar a adesão entre o acabamento e a superfície fundida. Mas também pode ser usado para peças finais se for desejada uma aparência texturizada específica, como para componentes antiderrapantes ou peças de máquinas industriais que não necessitam de acabamento brilhante.
Agora, quero falar sobre um equívoco comum que vejo o tempo todo em novos clientes: o acabamento de superfície não precisa ser uma reflexão tardia. Muitas vezes, os clientes se concentram primeiro no processo de fundição sob pressão e depois percebem que precisam de um acabamento específico, o que pode levar a custos extras, atrasos ou até mesmo peças que não atendem aos requisitos. Quando trabalhamos com os clientes, começamos discutindo suas necessidades de uso final no início do projeto, porque fatores como a escolha da liga, o design da matriz e até mesmo o próprio processo de fundição sob pressão podem afetar a facilidade de acabamento de uma peça. Por exemplo, se um cliente quiser peças de alumínio anodizado, ajustaremos nosso processo de fundição sob pressão para minimizar a porosidade superficial desde o início, para que não precisemos fazer trabalho extra para corrigir a porosidade antes da anodização, o que economiza tempo e dinheiro.
Deixe-me dar um exemplo recente para ilustrar isso. No ano passado, trabalhamos com um pequeno fabricante de peças automotivas que precisava de um conjunto de suportes de montagem do motor feitos de alumínio, com acabamento preto anodizado. Inicialmente, eles foram para outroEmpresas de fundição sob pressãoque não discutiu antecipadamente as necessidades de acabamento. O primeiro lote de braquetes tinha alta porosidade superficial e, quando tentaram anodizá-los, a tinta penetrou nos poros de maneira irregular, resultando em um acabamento irregular. Eles acabaram tendo que descartar quase 20% das peças, o que representou um grande impacto nos custos. Quando eles nos procuraram, ajustamos nosso processo de fundição sob pressão para incluir resfriamento controlado para reduzir a porosidade da superfície e trabalhamos com nosso parceiro de anodização confiável para refinar as etapas de pré-tratamento para aquela peça específica. O resultado? Zero peças descartadas e acabamento que atendeu exatamente às especificações, entregue no prazo. É por isso que a colaboração é fundamental: desde o projeto inicial da matriz até o acabamento superficial final, cada etapa impacta o produto final.
Outra coisa a considerar é o custo. Os custos de acabamento superficial variam amplamente dependendo do método, complexidade da peça, volume e desempenho exigido. Por exemplo, a rebarbação por rotação tem um custo muito baixo por peça, enquanto acabamentos polidos personalizados ou anodização de alto desempenho podem ser significativamente mais caros. Sempre fornecemos aos clientes uma análise detalhada dos custos de acabamento, juntamente com cotações de fundição sob pressão, para que possam tomar decisões informadas que equilibrem desempenho, estética e orçamento. Para projetos de alto volume, geralmente recomendamos processos automatizados, como revestimento em pó ou rebarbação, que mantêm baixos os custos por peça, enquanto para projetos de baixo volume e precisão, os métodos de acabamento manual podem valer o custo extra para obter resultados exatos.
Se você está no mercado de peças fundidas e não tem certeza de qual acabamento de superfície é adequado para o seu projeto, não hesite em entrar em contato. Como uma empresa de fundição sob pressão de alumínio com profundo conhecimento em acabamento superficial, podemos orientá-lo nas opções, ajudá-lo a evitar armadilhas comuns e fornecer peças que atendam a todas as suas necessidades. Se você precisa de peças para automóveis, bens de consumo, máquinas industriais ou qualquer outro setor, temos o conhecimento e os recursos para apoiá-lo desde o conceito até a peça acabada.
Agora, vamos encerrar com algumas conclusões importantes. O acabamento superficial de peças fundidas sob pressão é muito mais do que apenas polimento ou pintura – é uma etapa crítica que afeta a resistência à corrosão, a durabilidade, a aparência e a funcionalidade. O método de acabamento correto depende da liga da sua peça, do uso final e dos requisitos de desempenho, e é melhor planejar o acabamento no início do processo de fundição sob pressão para evitar atrasos dispendiosos ou sucata. Esteja você procurando peças de liga fundida, componentes especializados, como acessórios de motor ou recipientes de drenagem de óleo de motor, a parceria com um fornecedor que entende tanto de fundição sob pressão quanto de acabamento de superfície irá prepará-lo para o sucesso.
Se você estiver pronto para discutir seu projeto de peça fundida, incluindo necessidades de acabamento superficial, não hesite em entrar em contato com nossa equipe para iniciar uma conversa sobre aquisição. Estamos aqui para ajudá-lo a encontrar a melhor solução para sua aplicação.
Referências

- Associação da Indústria de Fundição. (2022). Acabamento de superfície para componentes fundidos: melhores práticas para desempenho e durabilidade. Obtido em https://www.diecasting.org/publications/technical-guides/surface-finishing
- Sociedade Americana de Metais. (2021). Acabamento de ligas fundidas sob pressão não ferrosas. Manual ASM, Volume 5A: Engenharia de Superfície.
- Sociedade de Engenheiros Automotivos. (2020). Proteção contra corrosão para peças automotivas de alumínio fundido. SAE International Journal of Materials and Manufacturing, 13(2), 456-468.
- Conselho da Indústria de Acabamento de Superfície. (2023). Considerações ambientais e de desempenho para galvanização e revestimento de peças fundidas sob pressão. Série de relatórios técnicos SFIC.